English
 Español
 Deutsch
محتوى
الصدأ العميق على دعامة فولاذية، وقشور مطحنة على لوح غير قابل للصدأ، وعلامات دوامة على غلاف من الألومنيوم - كل سطح يحتاج إلى نقطة بداية مختلفة، واختيار ورق الصنفرة الخطأ هو السبب الأكثر شيوعًا الذي يجعل مهمة التشطيب تستغرق ضعف الوقت الذي ينبغي أن تستغرقه. الجواب القصير: تدير معظم الأعمال المعدنية سلمًا من الحصى من 40 إلى 400 . ابدأ بـ 40-80 حبيبة رملية لإزالة الصدأ أو الطلاء أو لحام الخرز، وانتقل إلى 120-180 لمحو تلك الخدوش، وقم بالصقل عند 240-320، وانتهي عند 400 أو أدق قبل التلميع. نقوم بتصنيع عجلات التلميع ومركبات التلميع للأجهزة وأدوات المطبخ والمجوهرات ومصانع السيارات، واختيار الحبيبات هو السؤال الأول الذي يطرحه العملاء قبل أن تلمس أي عجلة الجزء. إليك كيفية الاختيار بشكل صحيح.
ما تخبرك به أرقام الحصى في الواقع
يصف الرقم المطبوع على الجزء الخلفي من الورقة حجم الجسيمات الكاشطة. على مقياس CAMI الشائع في أمريكا الشمالية، فإنه يعكس عدد الحبوب التي تتناسب مع بوصة مربعة واحدة من شاشة التصنيف: الأرقام الأقل تعني حبيبات أكبر وأكثر عدوانية؛ الأرقام الأعلى تعني جزيئات أدق وخدوش أقل عمقًا . الصنفرة عبارة عن خدش يتم التحكم فيه حقًا - فاللمسة النهائية التي تراها هي ببساطة النمط الذي تتركه تلك الخدوش وراءها. ولهذا السبب يخطط المحترفون لسلسلة من الحصى بدلاً من البحث عن رقم سحري واحد.
فريك خشن (40-80): أعمال الإزالة
استخدم هذا النطاق لتجريد المواد، وليس للتجميل: قشور الصدأ، والطلاء القديم، والتنقر العميق، وخرز اللحام. على الإطار الفولاذي المتآكل، فإن 40 أو 60 حبيبة رملية هي أسرع طريق لتنظيف المعدن. يترك الورق الخشن خدوشًا عميقة يجب إزالتها في كل خطوة لاحقة، لذا لا تبدأ أبدًا بشكل أكثر خشونة مما يتطلبه الضرر.
فريك متوسط (100-150): تنعيم وإصلاح
هذا هو النطاق الأساسي للصنفرة الشاملة للأسطح الخشنة وصقلها. إذا كانت القطعة نظيفة ولكن غير مستوية - علامات طاحونة، مقياس خفيف، خدوش من إصلاح سابق - البدء هنا يوفر الوقت والمعادن.
فريك ناعم (180-320): تكرير ما قبل التشطيب
تمحو الأوراق الدقيقة نمط الخدش الذي خلفته الحبيبات المتوسطة وتجهز السطح للتشطيب. بالنسبة لمعظم الأجزاء المصنوعة من الفولاذ والفولاذ المقاوم للصدأ المتجهة إلى عجلة التلميع، فإن 320 هي نقطة التوقف العملية.
فريك فائق النعومة (400): التمريرات النهائية
هذه الدرجات تزيل كمية قليلة جدًا من المخزون. وهي مخصصة للمزج النهائي، وقطع الأكسدة الخفيفة على المعادن الناعمة، والصنفرة الرطبة قبل تمرير تلميع المرآة مباشرةً.
| نطاق الحصى | فئة | أفضل ل | السطح يترك |
|---|---|---|---|
| 40-60 | خشن | الصدأ، الطلاء، الحجم الثقيل، حبات اللحام | خدوش مرئية عميقة |
| 80-120 | خشن to medium | مزج الخدوش الخشنة، وأعمال الحواف | نمط خدش موحد |
| 150-240 | متوسطة إلى جيدة | التنعيم العام والتشكيل والتشطيب المسبق | خدوش دقيقة، مظهر الساتان |
| 320-400 | بخير | التمريرة الأخيرة قبل تلميع العجلات | ناعم غير لامع، خالٍ من الخدوش تقريبًا |
| 600 | فائقة النعومة | الصنفرة الرطبة والتلميع المسبق للمرآة | شبه لامع، جاهز للمركب |
قم بمطابقة الحصى بالمعدن الموجود على المقعد
تتصرف نفس الحبيبات بشكل مختلف تمامًا على الألومنيوم عنها في الفولاذ المقسى. تقطع المعادن الناعمة بسرعة وتسد الورق؛ تقاوم المعادن الصلبة القطع وتكافئ الحبوب الحادة والمتينة. اختيارات سريعة للمعادن:
- الألومنيوم والنحاس: لا تبدأ بدرجة خشنة تزيد عن 120 إلا إذا كان الضرر عميقًا؛ كربيد السيليكون يقطع المعادن الناعمة بشكل نظيف دون التلاعب.
- الصلب الكربوني: يتعامل أكسيد الألومنيوم مع الصدأ والحجم ومزج اللحام بأقل تكلفة لكل تمريرة.
- الفولاذ المقاوم للصدأ: تسلق من خلال خطوات الحصباء وانتهي عند 320-400 ؛ تظهر الخطوات التي تم تخطيها مرة أخرى كخطوط تحت تشطيب المرآة.
- النحاس: ناعمة للغاية - 220 حبيبة رملية عادةً ما تكون خشنة بدرجة كافية حتى بالنسبة للأضرار المرئية.
تتراوح هذه القواعد من الإصلاح لمرة واحدة إلى دفعات إنتاج الأقواس والمثبتات والتجهيزات. نفس المنطق يوجهنا أعمال التلميع مع الشركات المصنعة لأدوات الأجهزة ، حيث تتم مطابقة المواد الاستهلاكية النهائية مع كل مادة قبل أن يبدأ خط الإنتاج.
أنواع المواد الكاشطة التي تصمد على المعدن
حجم الحبيبات يحدد مدى عمق كل خدش؛ يحدد النوع الكاشطة المدة التي يستمر فيها قطع الورق. تغطي ثلاث حبات تقريبًا كل وظيفة معدنية.
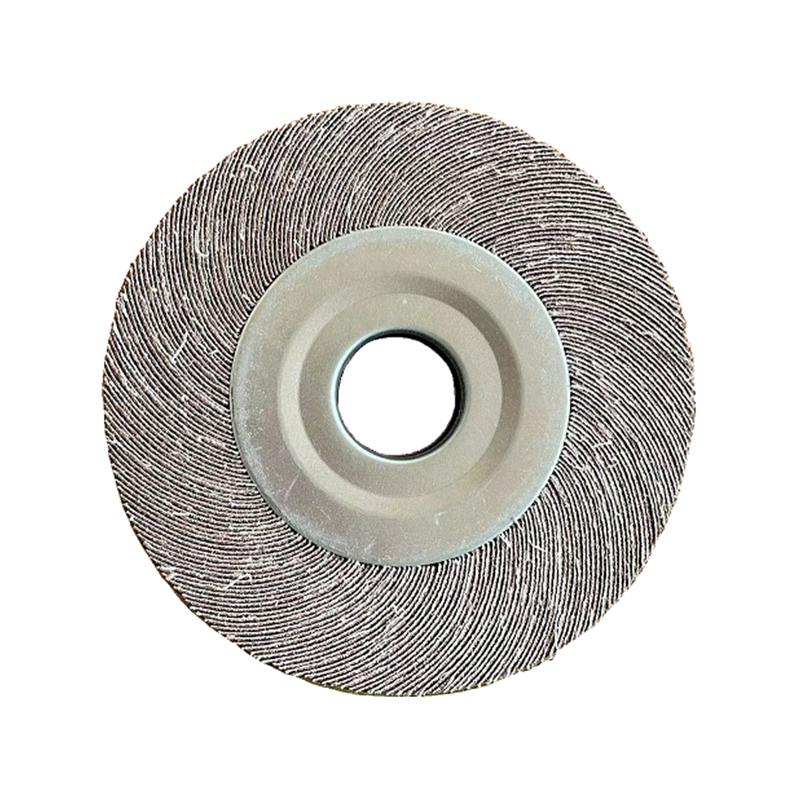
أكسيد الألومنيوم هو الافتراضي للصلب والحديد. حبيباتها صلبة وممتلئة، وتتكسر إلى حواف قطع جديدة عند اهتراءها، لذلك تظل الورقة حادة لفترة طويلة بعد تزجيج الورق الرخيص. يتم ربط المادة الكاشطة نفسها بقطعة قماش مرنة بدلاً من الغطاء الورقي، وتصبح عجلة رفرفة تتبع المنحنيات التي لا يمكن للورقة الصلبة الوصول إليها:
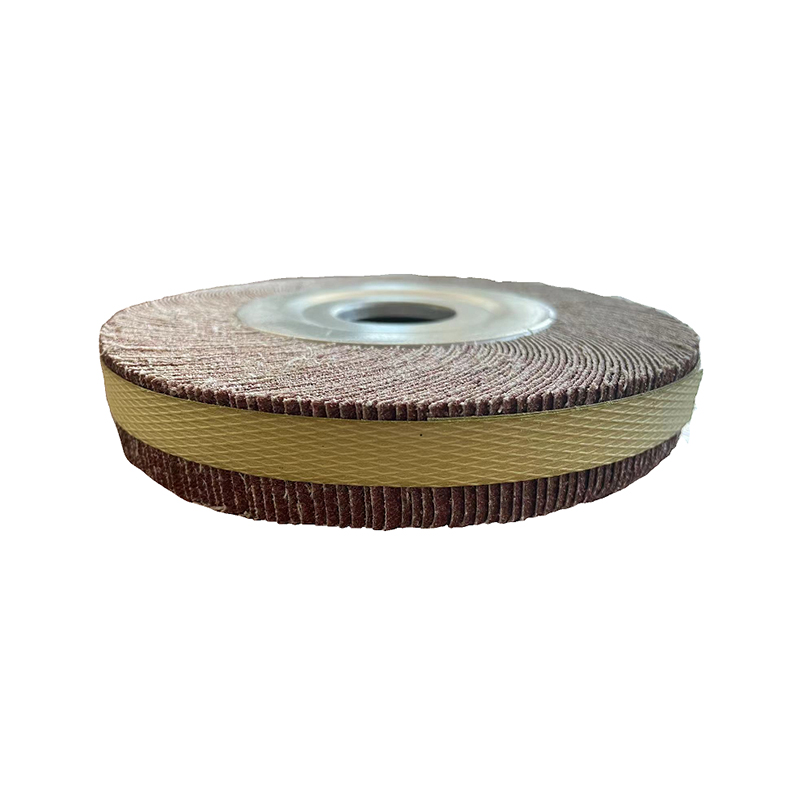 عجلة رفرف من أكسيد الألومنيوم لطحن الفولاذ أكسيد الألومنيوم grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. عرض المنتج →
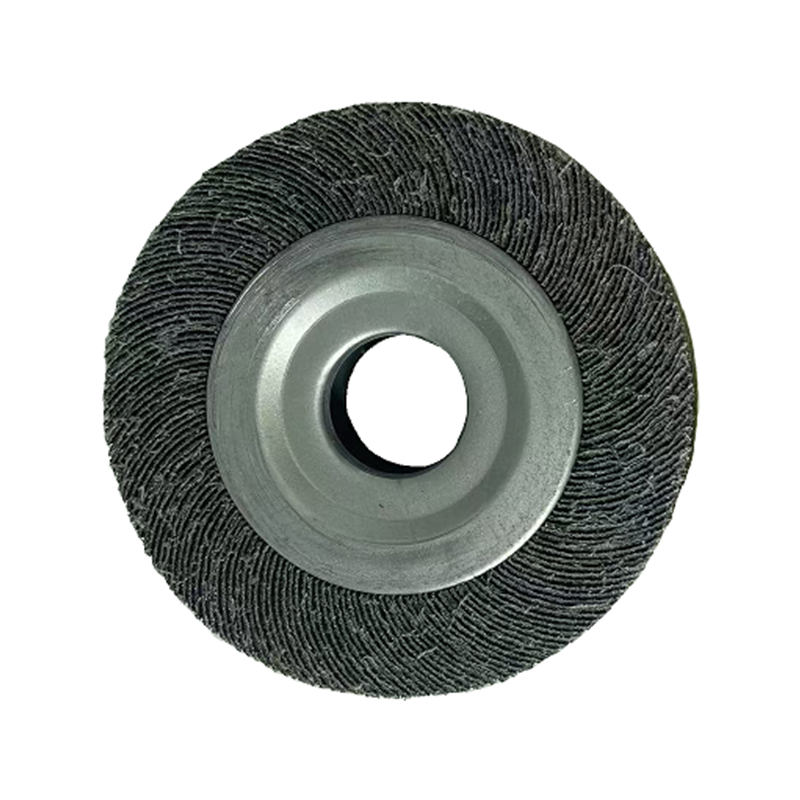
كربيد السيليكون أكثر وضوحًا وصلابة وهشاشة - وهو الخيار الأفضل للألمنيوم والنحاس والنحاس الأصفر وللصنفرة الرطبة. تحافظ الدرجات المكلسة على حوافها عند الحرارة وتترك نمط خدش أكثر دقة وأكثر تحكمًا على المعادن الناعمة:
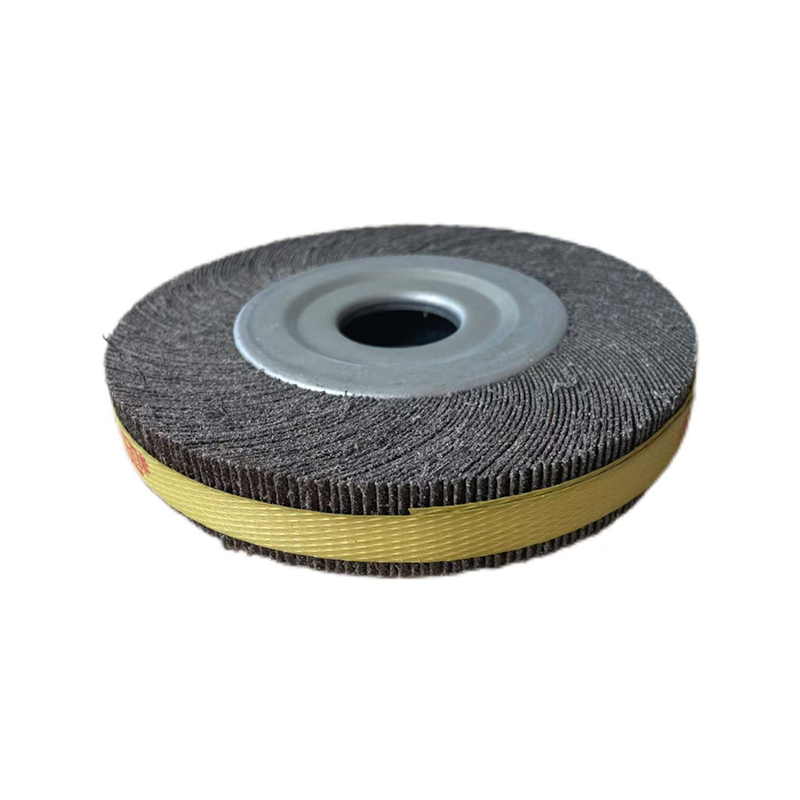 عجلة رفرفة من كربيد السيليكون المكلس للمعادن الناعمة يظل كربيد السيليكون المكلس حادًا عند الحرارة والقطع بأقل قدر من الحرق، مما يجعل هذه العجلة مناسبة تمامًا للتشطيب الدقيق والمتحكم فيه على الألومنيوم والنحاس والنحاس والفولاذ المقاوم للصدأ. عرض المنتج →
الزركونيا وحبيبات السيراميك تنتمي إلى طحن الطاقة عالي الضغط بدلاً من الصنفرة اليدوية. يمكنك الوصول إليها أثناء إزالة المخزون الثقيل، ثم التبديل إلى أكسيد الألومنيوم أو كربيد السيليكون لكل خطوة أدق.
تقدم الحصى الذي يمنع إعادة العمل
إليك القاعدة التي تفصل بين النهاية النظيفة والظهيرة الضائعة: تقدم خطوة واحدة في كل مرة ولا تتخطى أبدًا أكثر من درجة واحدة . لا يستطيع الورق الناعم إزالة الخدوش العميقة من حبيباته، فهو يقوم فقط بتلميع السطح المحيط به، وتظهر الخدوش المخفية مرة أخرى في اللحظة التي يستمر فيها مركب التلميع.
- ابدأ بالحبيبات الخشنة التي يتطلبها الضرر بالفعل - وليس بالحبيبات الخشنة.
- قم بالرمل في اتجاه واحد ثابت مع الضغط الخفيف والمتساوي حتى يُظهر السطح بأكمله نمطًا موحدًا للخدش.
- امسح كل الغبار، ثم تحرك لأعلى بمقدار حبيبة واحدة بالضبط: 80 إلى 120، ثم 180، ثم 240.
- قم بتدوير اتجاه الصنفرة بمقدار 90 درجة في كل خطوة؛ عندما تختفي الخدوش القديمة، تنتهي تلك الحبيبات.
- توقف عند 320-400 للحصول على لمسة نهائية من الساتان، أو استمر إلى 600 وأدق إذا كان الجزء متجهًا لتلميع المرآة.
حيث يتوقف الصنفرة ويبدأ التلميع
حتى الورق الذي يحتوي على 1000 حبيبة حبيبية لا يزال يتعرض للخدش - فقط بشكل ناعم جدًا. المرآة الحقيقية لا تأتي من ورق الصنفرة على الإطلاق؛ فهو يأتي من عجلات ومركبات التلميع، والتي يتم قطعها وتنعيمها على المستوى المجهري. بالنسبة لمعظم الأجزاء المعدنية، تكون نقطة التسليم هي أ سطح 320-400 حصى : موحدة ونظيفة وخالية من أي خدوش عميقة بما يكفي لتحمل عملية التلميع.
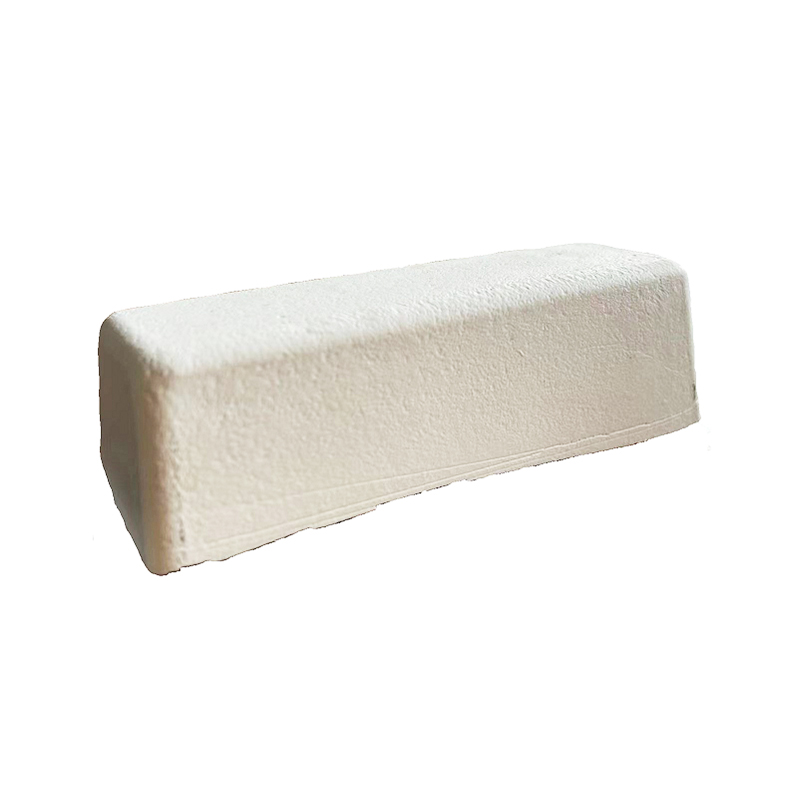
تتبع المركبات نفس منطق الحبيبات ويتم ترميزها بالألوان عن طريق قطع الطاقة. يتم قطع الدرجات الصفراء والبنية وتنعيمها مباشرة بعد الصنفرة؛ الدرجات البيضاء تجلب الفولاذ إلى النهاية اللامعة. و المركب الأخضر هو المعيار الصناعي لتشطيب المرآة على الفولاذ المقاوم للصدأ وأجزاء مطلية بالكروم.
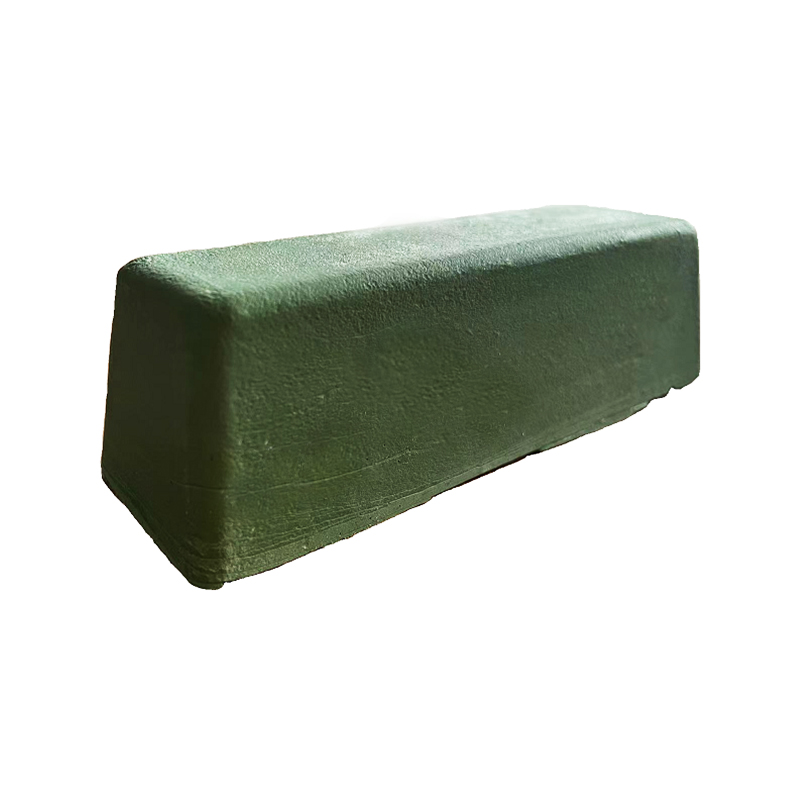 مركب التلميع الأخضر بأكسيد الكروم المركب الأخضر مع أكسيد الكروم هو المعيار الصناعي لتشطيب المرآة من الفولاذ المقاوم للصدأ والأجزاء المطلية بالكروم، مما يكمل سلم الحبيبات كخطوة التلوين النهائية. عرض المنتج →
قم بإقران كل مركب بالعجلة اليمنى - السيزال للقطع، والقماش المخيط للتنعيم، والقطن الناعم للتلوين النهائي - ويصبح سلم الحبيبات نظام تشطيب كامل. للحصول على التسلسل الكامل للعجلة والمركب، معدنًا تلو الآخر، لدينا دليل تلميع عجلة الرياح لتشطيب المرآة يمشي من خلاله خطوة بخطوة.
ثلاثة أخطاء تدمر اللمسة النهائية المعدنية
- تخطي خطوات الحصباء. الخدوش العميقة التي تخفيها اليوم تظهر مرة أخرى عندما يلمس المركب الجزء لأول مرة.
- الضغط بشدة. يؤدي الضغط الشديد إلى تلميع الورق، وتسخين المعدن الرقيق، وحفر المعادن الناعمة. دع الحبوب تقوم بالقطع.
- الصنفرة فوق الغبار. تؤدي الحبوب المستهلكة والجزيئات المعدنية المحاصرة أسفل الورقة إلى سحب خدوش جديدة عبر المناطق النهائية. امسح بين كل تغيير للحبيبات.
لا يكلف أي من هذه الأمور شيئًا لتجنبه مقدمًا، بل يكلف إعادة العمل بعد ذلك.
سلم الحصى باختصار
اختر حبيبات البداية من التلف الموجود أمامك، وليس من العادة: 40-80 للتجريد، 120-180 للتنعيم، 240-320 للصقل، 400 وأدق للتلميع المسبق. قم بمطابقة المادة الكاشطة بالمعدن - أكسيد الألومنيوم للصلب، وكربيد السيليكون للمعادن الناعمة - وتسلق خطوة واحدة في كل مرة إلى 320 أو 400 قبل التلميع. يغطي هذا التسلسل كل شيء بدءًا من الأجهزة الصدئة وحتى أدوات المطبخ المصقولة.
بمجرد أن يغادر الجزء مرحلة ورق الصنفرة، تعتمد جودة المرآة على العجلات والمركبات التي تتبعها. هذه المواد الاستهلاكية هي ما ينتجه مصنعنا في نينغبو على نطاق واسع - عجلات السيزال، وعجلات تلميع القماش، وعجلات الرفرف، والمركبات المرمزة بالألوان، بأحجام مخصصة لخطوط الإنتاج في جميع أنحاء العالم.